Artykuł sponsorowany
Jak czytać oznaczenia i klasę wytrzymałości szekli przed pracą w warsztacie
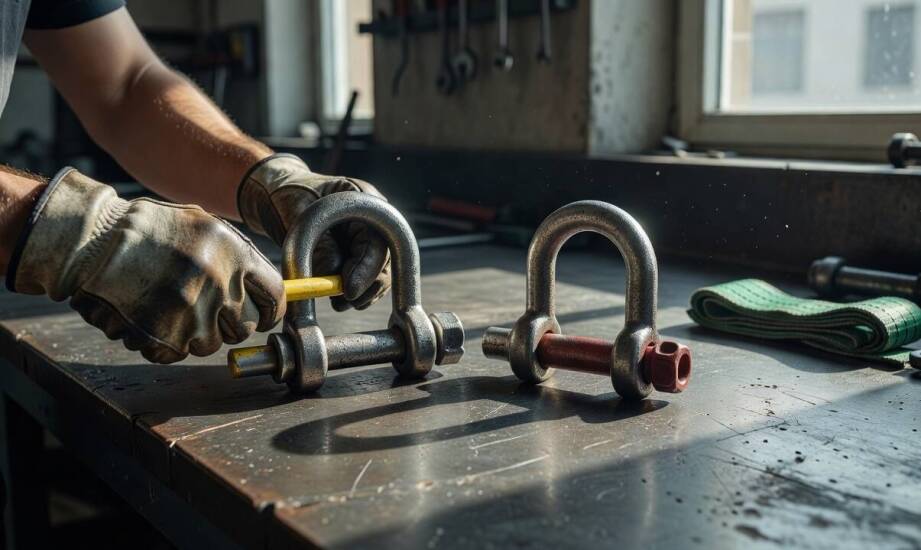
W warsztacie samochodowym dwóch mechaników przygotowuje podnośnik do trudnej wymiany uszkodzonej skrzyni biegów. Jeden z nich chwyta element oznaczony jako 3,25 t z klasą G6 oraz współczynnikiem bezpieczeństwa 6:1. Drugi sięga po pozornie identyczny detal o tej samej średnicy sworznia, lecz z wybitym WLL 5 t i symbolem klasy 8. Wizualne podobieństwo sprzętu często maskuje istotne różnice w parametrach wytrzymałościowych. Rzeczywisty zapas bezpieczeństwa przy intensywnym, wielokrotnym obciążaniu w środowisku serwisowym zależy od poprawnego odczytania tych wytłoczeń. To właśnie precyzyjne parametry decydują o tym, który łącznik bez problemu zniesie setki cykli pracy, a który ulegnie przedwczesnemu zmęczeniu materiału pod obciążeniem.
Przeczytaj również: Jakie uzgodnienia muszą poprzedzić pracę samochodu z HDS przy maszynie produkcyjnej w zwartej zabudowie
Jak czytać oznaczenia i normy na korpusie szekli?
Bezpieczna praca z ładunkami wymaga bezbłędnej identyfikacji używanego osprzętu. Zgodnie z wytycznymi normy PN-EN 13889 każdy certyfikowany element musi posiadać zestaw stałych parametrów. Należą do nich przede wszystkim wartość dopuszczalnego obciążenia roboczego (WLL), klasa użytego materiału, identyfikacja producenta, znak CE oraz unikalny kod identyfikowalności danej partii. Elementy takie jak skrót DOR, nominalny rozmiar sworznia czy strzałki wskazujące kierunek montażu są traktowane jako zależne od konkretnego modelu i nie zawsze pojawiają się na odlewie. Odczytanie tych kilku symboli pozwala natychmiast zweryfikować jakość sprzętu.
Przeczytaj również: Ceramika na auto – jak wpływa na codzienną pielęgnację i czyszczenie pojazdu?
Na trzpieniu często widnieje też dodatkowy symbol określający typ zastosowanego zabezpieczenia, na przykład mechanizm wykorzystujący gwintowaną śrubę z nakrętką i zawleczką. Czytelne wybijane informacje pozwalają mechanikowi od razu ocenić przydatność komponentu do asekuracji podwieszonego silnika lub ciężkiej ramy pojazdu. Brak widocznego kodu partii czy europejskiego znaku CE dyskwalifikuje taki sprzęt z profesjonalnego użycia w przestrzeni serwisowej, ponieważ uniemożliwia weryfikację historii produkcji i testów w komorach badawczych. Świadome sprawdzanie nadruków zapobiega ryzyku użycia części niewiadomego pochodzenia.
Przeczytaj również: Wybór elementów układu hamulcowego w motocyklu Jawa – co jest istotne?
Klasy wytrzymałości a trudne warunki w serwisie
Różnica w materiałach bezpośrednio przekłada się na żywotność i nośność osprzętu. Klasa 6 opiera się na sprawdzonej stali ulepszanej cieplnie i oferuje standardowy współczynnik bezpieczeństwa wynoszący 6:1. Oznacza to, że fizyczne zniszczenie elementu następuje dopiero przy sześciokrotności dopuszczalnego obciążenia roboczego. Klasa 8 bazuje na stali stopowej o podwyższonych parametrach. Dzięki temu detal o identycznych gabarytach fizycznych przenosi znacznie większe ciężary lub oferuje wyższy margines bezpieczeństwa przy tej samej wartości limitu roboczego. Z kolei klasa 10 to rozwiązanie do najbardziej intensywnych procesów warsztatowych, gdzie osprzęt pracuje praktycznie bez przerw technologicznych.
W środowisku warsztatowym inżynieryjna teoria zderza się z agresywnymi czynnikami zewnętrznymi. Częste podnoszenie pojazdów i gwałtowne szarpania generują obciążenia dynamiczne, podczas gdy stałe drgania przyśpieszają mikroskopijne zmęczenie struktury krystalicznej metalu. Dodatkowo ciągłe zabrudzenia smarami, opiłkami i wilgoć sprzyjają postępującej korozji, która w pierwszej kolejności atakuje precyzyjne zwoje gwintów.
Kluczowym zagrożeniem w codziennej praktyce serwisowej bywa niewłaściwy kąt przyłożenia siły podczas manewrowania podzespołami. Skręcenie osprzętu pod kątem 45 stopni do płaszczyzny głównej osi korpusu powoduje obniżenie rzeczywistej nośności elementu do 70 procent. Jeśli odchylenie osiągnie 90 stopni, parametry robocze spadają do poziomu 50 procent deklarowanej wartości. Nawet przy najwyższej klasie stali stopowej asymetryczne zawieszenie znacząco redukuje fabryczny margines błędu.
Zasady doboru kompatybilnych akcesoriów
Pojedynczy łącznik mechaniczny nigdy nie pracuje samodzielnie, dlatego zawsze jest częścią szerszego układu nośnego. Podczas budowania zestawu do unoszenia ciężkich podzespołów kluczowe jest ścisłe wyrównanie parametrów wszystkich komponentów roboczych. Dopuszczalne obciążenie robocze całego układu odpowiada parametrom najsłabszego ogniwa. Serwisy dobierają odpowiednie szekle transportowe jako sprawdzone uzupełnienie zawiesi tekstylnych i pasów, co zapewnia konstrukcyjną spójność wytrzymałościową podczas podnoszenia elementów o niestandardowym środku ciężkości.
Poważnym błędem interpretacyjnym podczas prac warsztatowych jest ocena przydatności elementu wyłącznie na podstawie fizycznej grubości odlewu. Początkujący mechanik może założyć, że masywniejszy detal automatycznie utrzyma większy ciężar, ignorując słabszą klasę stopu. Dystrybutor wyposażenia Techsul dostarcza specjalistyczny sprzęt do serwisów na terenie całej Polski, opierając swoją ofertę na precyzyjnie opisanych rozwiązaniach o potwierdzonych parametrach technicznych. Rynkowa praktyka operacyjna wielokrotnie udowadnia, że mylenie deklarowanej nośności pojedynczego łącznika z całkowitą nośnością zespołu zawiesi prowadzi do przeciążenia maszyn. Obliczenia wytrzymałościowe muszą zawsze uwzględniać wszystkie kąty nachylenia cięgien.
Weryfikacja parametrów przed podnoszeniem
Świadome operowanie dużymi ciężarami w warsztacie opiera się na weryfikowaniu stempli fabrycznych i poprawnym rozumieniu ich inżynieryjnego znaczenia. Bezpieczne użycie łączników wymaga analizy klasy stali oraz bieżącej geometrii obciążenia. Prawidłowo odczytana specyfikacja pozwala uniknąć sytuacji, w której stalowy sprzęt pęka z powodu zmęczenia skumulowanego w nieodpowiednich warunkach pracy. Tylko rygorystyczne przestrzeganie wartości zapisanych przez projektantów utrzymuje bezpieczny bufor przez cały cykl życia narzędzia.
Kategorie artykułów
Polecane artykuły

Usługi specjalistów, czyli ogród marzeń

Jak zareagować na wypadek przy pracy?

Jak ocenić partię marmuru pod kątem powtarzalności rysunku i dopasowania do projektu wnętrza
